地址:广东省惠州市惠东县白花镇长塘第二工业区
业务联系:18198482880
Email:gepoint@jbcasting.com
作为熔模精密铸造供应商,吉邦精密每天都会收到客户发来的新零件图纸。我们发现,很多智算中心液冷、汽车配件、人形机器人等的技术工程师对熔模铸造感兴趣,却常常纠结同一个问题:这件零件到底适不适合用熔模精铸工艺来做?
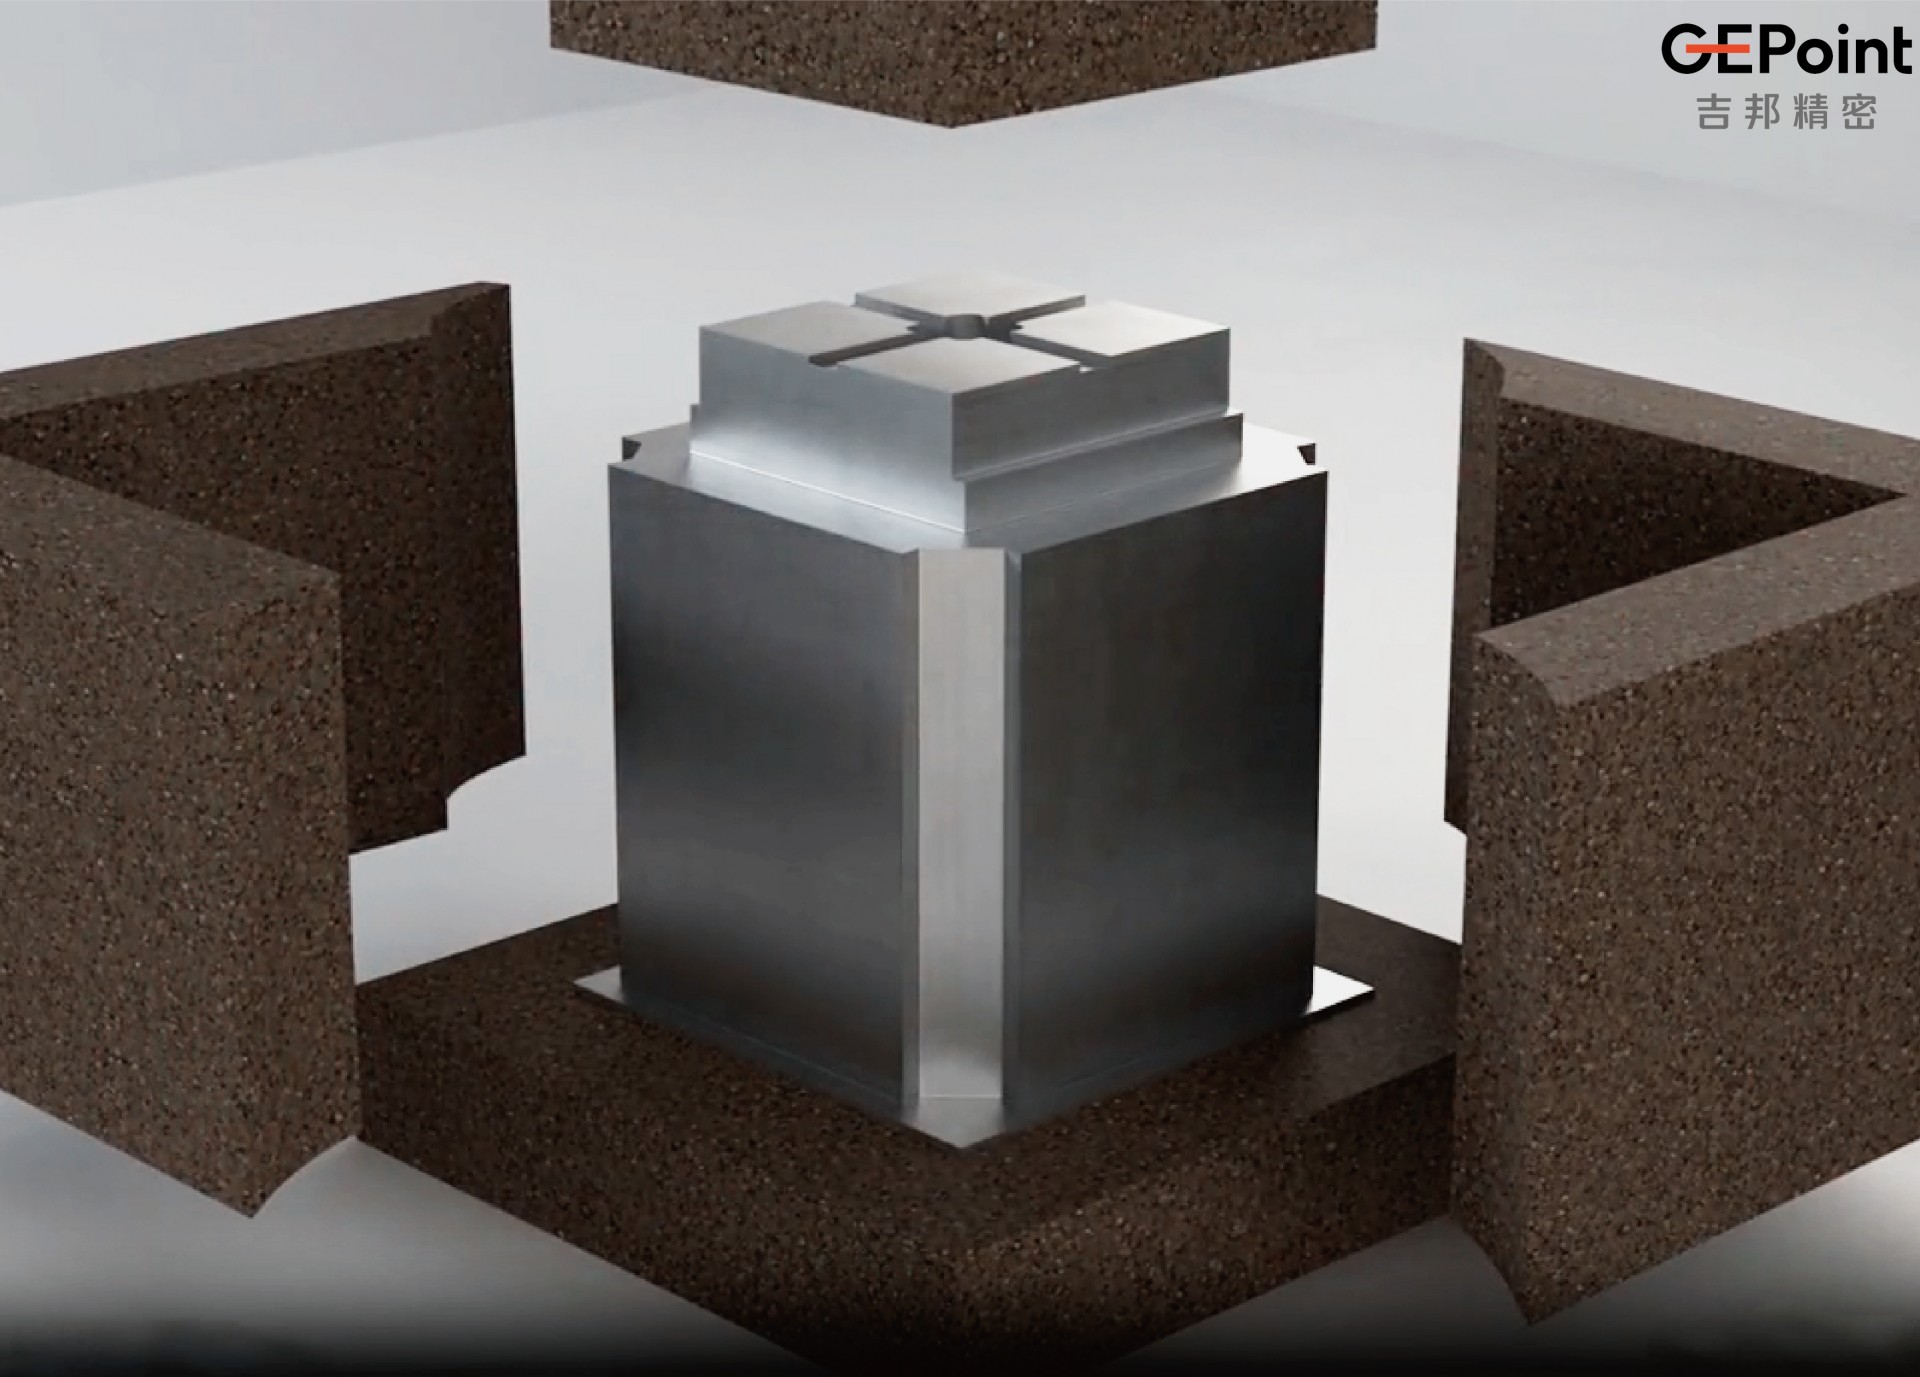
熔模铸造(失蜡铸造)的优势是近净成型、可做复杂内腔、表面光洁、合金适配广,但它不是万能工艺。 今天,我们把公司进行项目评估的经验来给大家做分享。从材质、结构、尺寸公差、量产经济性四个维度帮您快速判断。
熔模铸造最大的优势之一,就是适配绝大多数可熔炼合金。很多难切削、耐高温、耐腐蚀的合金,熔模铸造反而更有成本与良率优势。
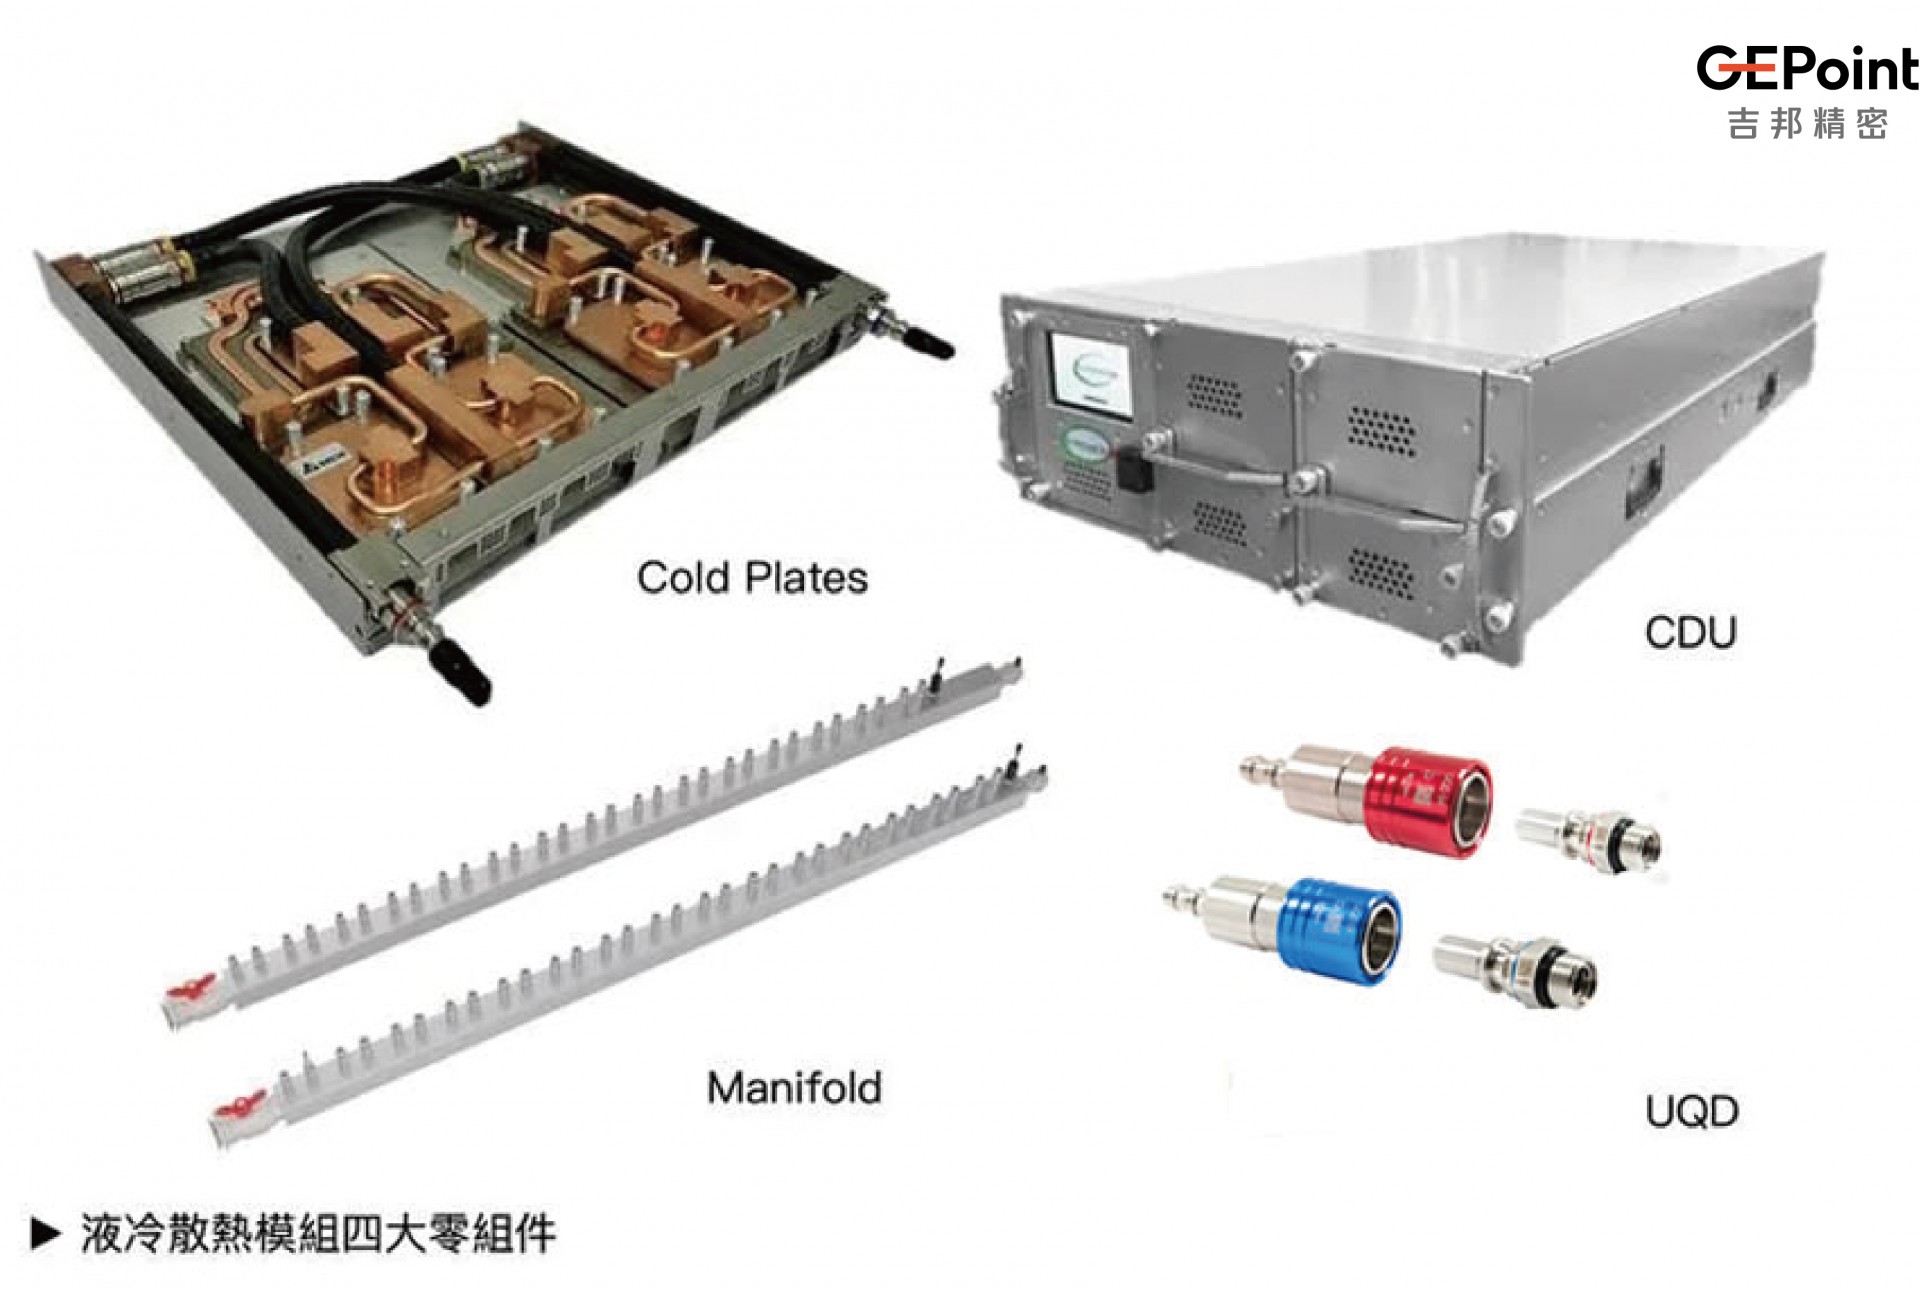
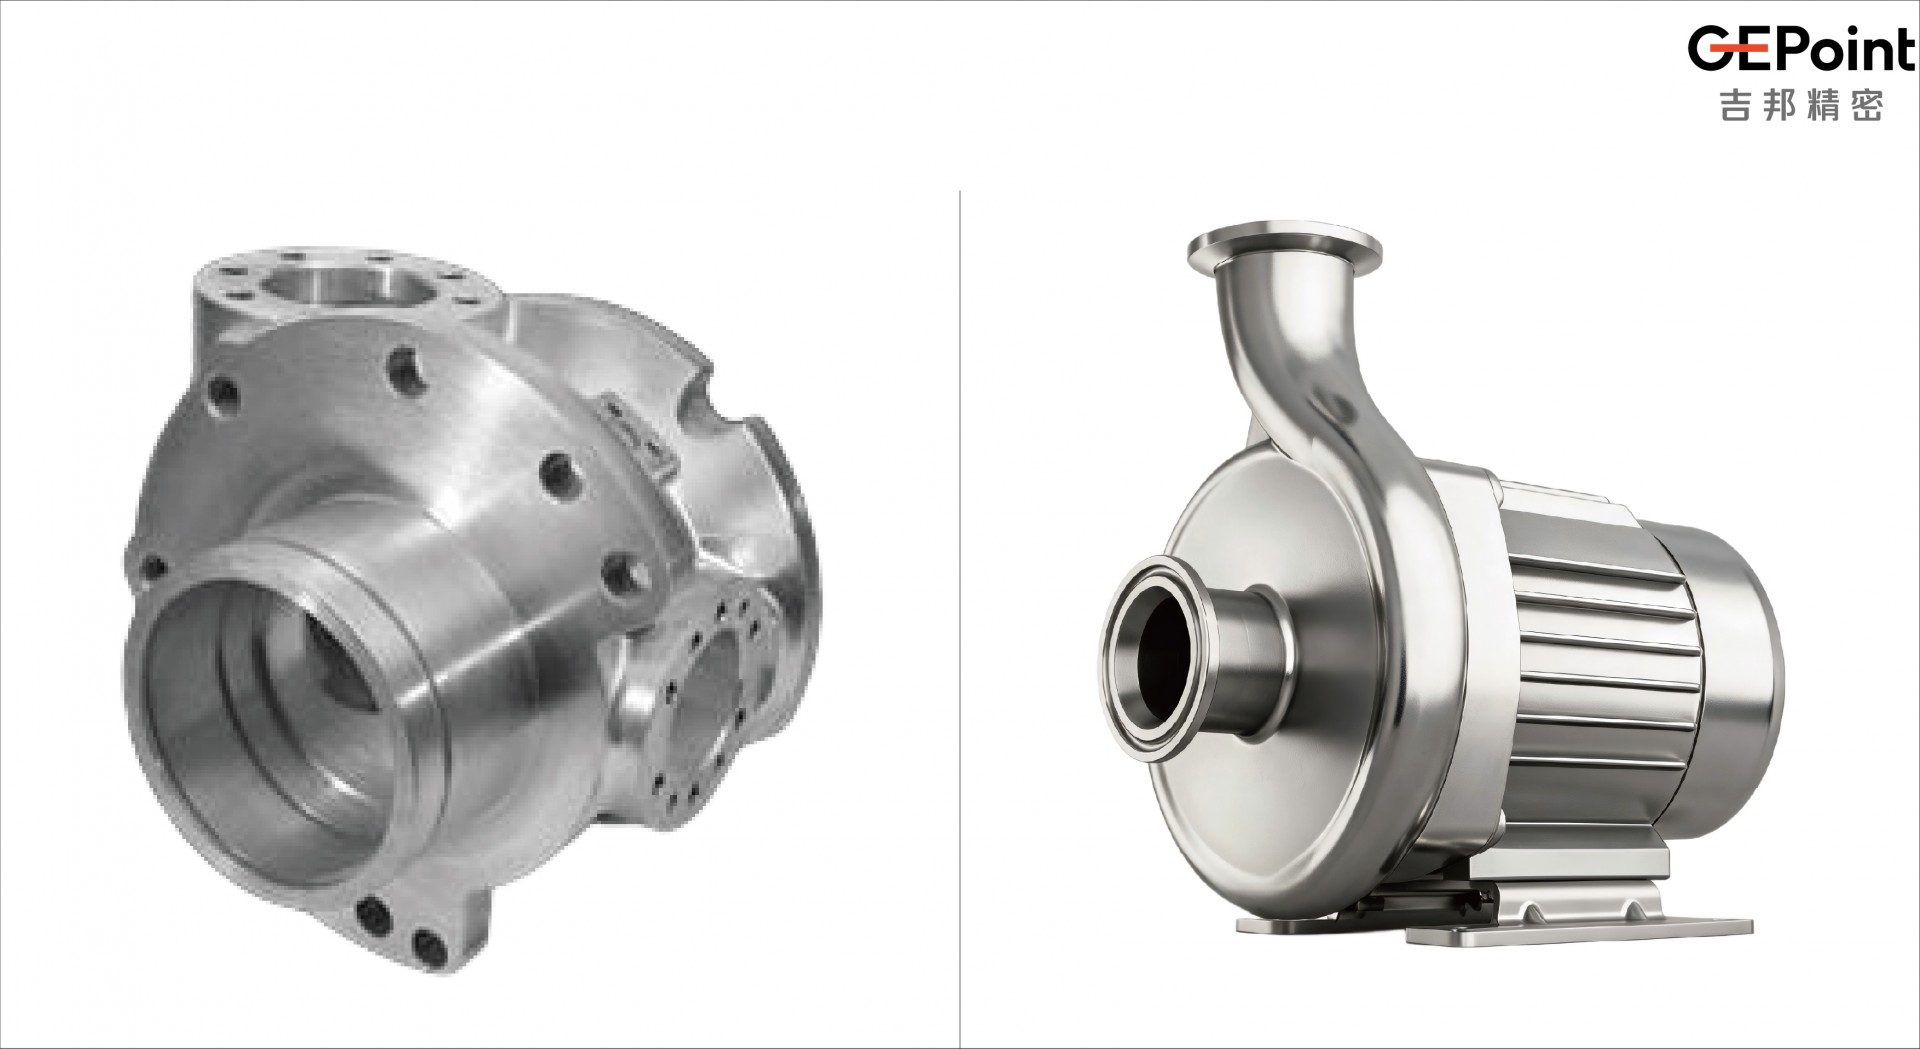
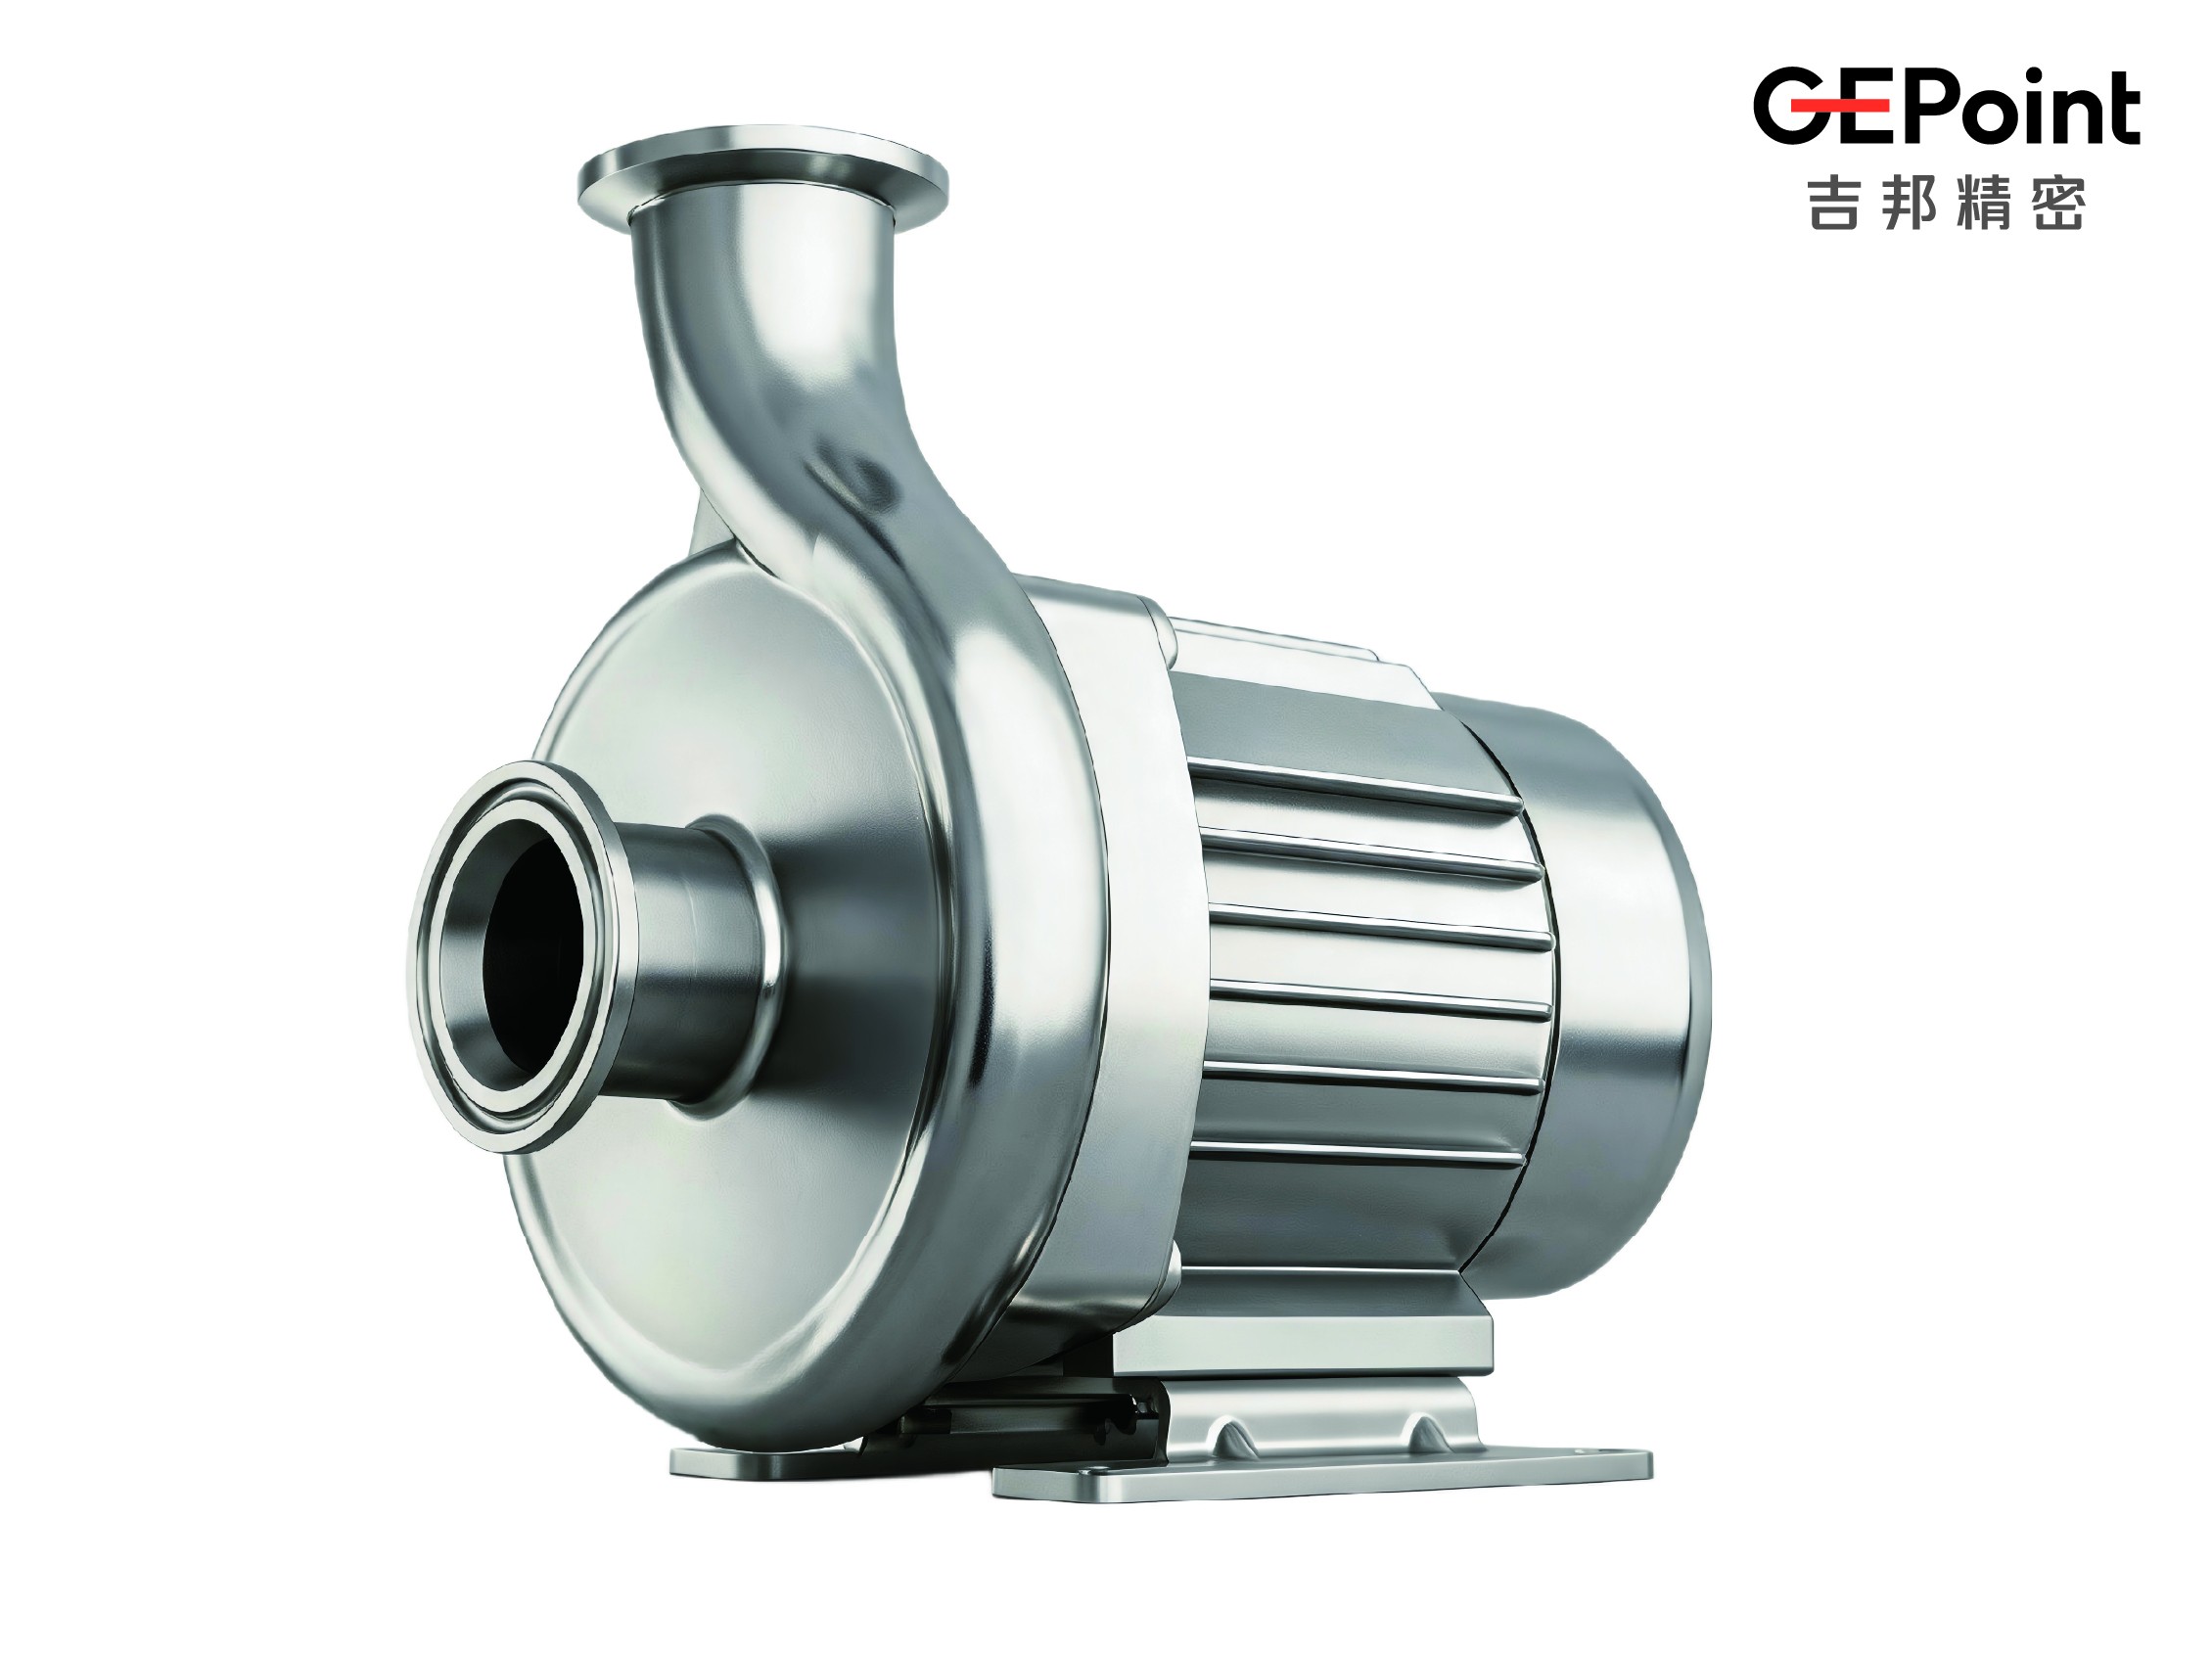
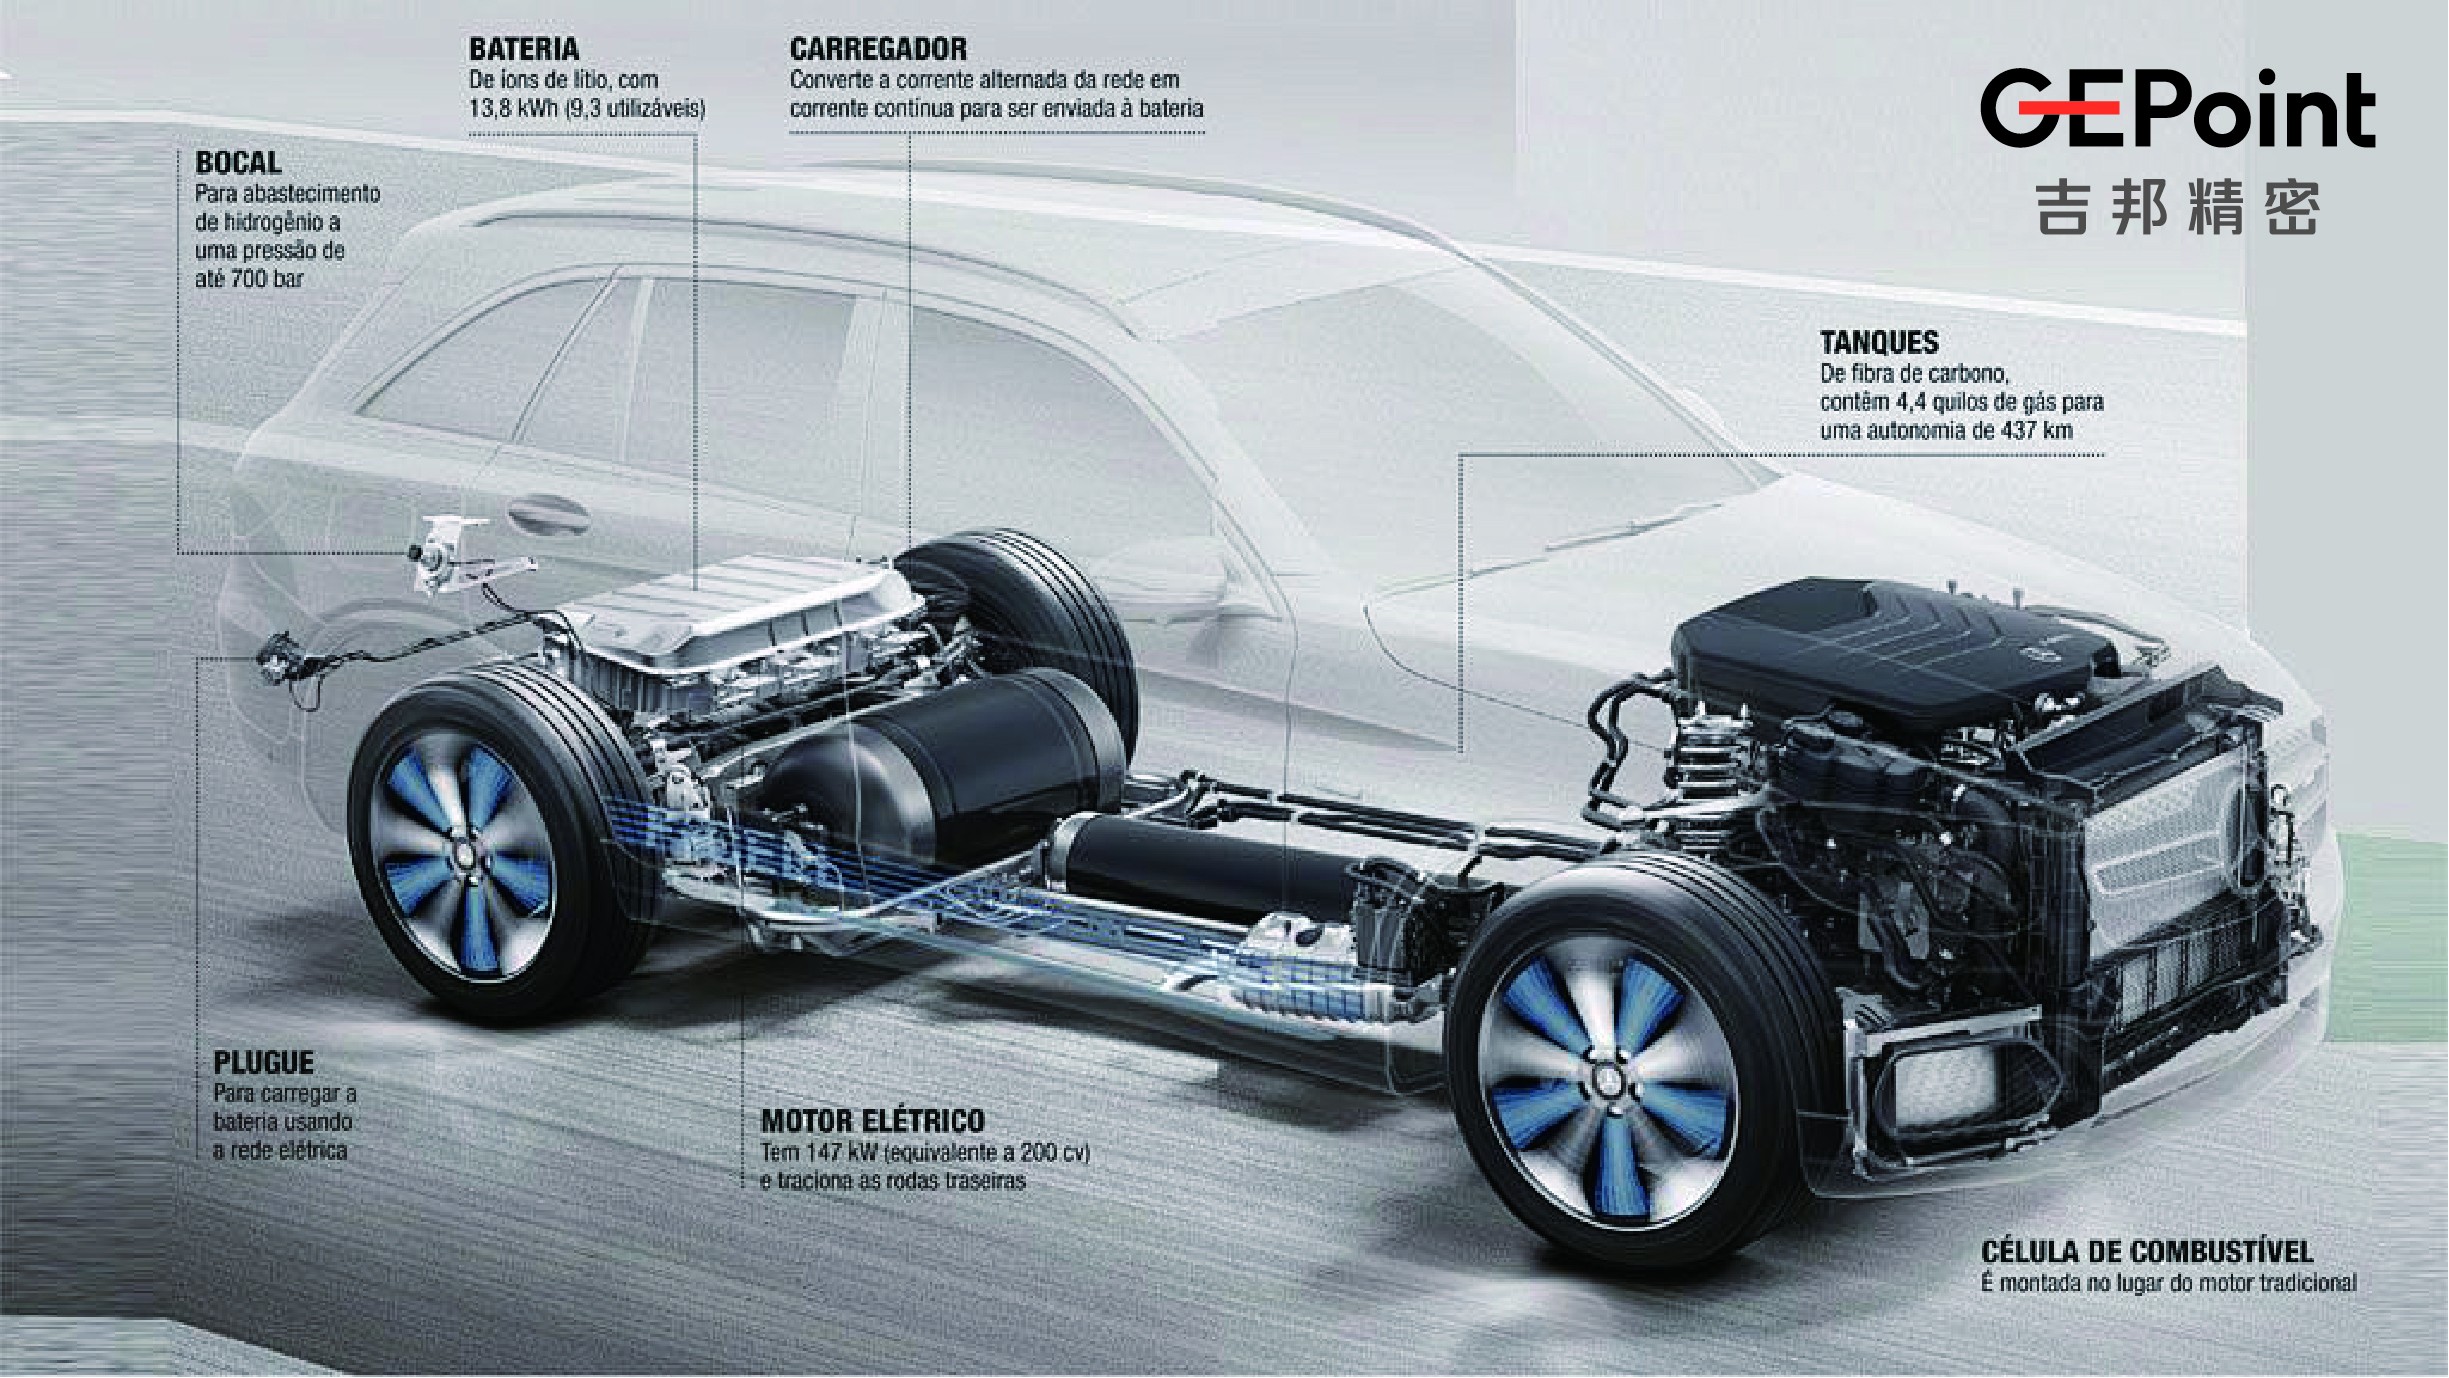
✅ 优先适配材质:不锈钢、合金钢、碳钢、高温镍基合金、钴基合金、钛合金、铝合金等;非常适合热管理液冷组件、汽车底盘与智能悬架阀体、机器人关节结构件、航天精密件等。
⚠️ 不适合或需特殊评估:熔点极高、极易氧化、流动性极差的合金;以及大批量普通铝锌件 —— 这类件压铸更划算,熔模反而贵。
快速口诀:难加工、高温耐蚀合金,优先看熔模;大批量简单铝件,优先评估压铸。
这是最容易踩坑、也最能体现工程师功底的环节。请按顺序逐项核对:
不同合金有安全壁厚区间,壁厚突变是疏松、缩孔、冷隔的头号诱因。
· 碳钢 / 不锈钢:推荐壁厚≥2.5~3mm,极限约 2mm
· 铝合金:推荐≥2mm,极限 1.5mm
· 高温合金:极限约 1.0~1.5mm
红线提醒:壁厚剧烈突变(厚大凸台直接接薄壁)极易产生缩孔、热裂;厚大实心块(>70mm)很难补缩,不适合熔模,建议掏空设计或改锻造 / 砂铸。 优化原则:厚薄过渡做成平缓锥面,过渡长度≥3 倍薄壁厚度。
尖角是熔模铸造高频缺陷点 —— 金属凝固快、应力集中,极易热裂、粘壳。 ✅ 内角建议圆角 R≥1.5mm,理想做到 R≥0.5 倍相邻薄壁厚度; ❌ 图纸内角 R0 尖角,不改图很难稳定量产。
熔模能做内腔、异形流道(液冷件常用),但有边界:
· 通孔:≥3mm 相对稳妥;更小孔建议铸后机加工
· 盲孔:深度不宜超过孔径 2 倍,太深盲孔陶瓷型芯难固定、清理困难
· 细长内部流道:长径比过大、窄缝通道充型困难,需专门陶瓷型芯,成本和不良率同步上升
液冷腔体类零件特别注意:封闭腔体必须预留排蜡、排气、清砂工艺孔。
大面积单一平板:易变形、翘曲,建议加筋或工艺凸台改善刚性。 细长杆件、长宽比过大的零件:蜡模、型壳易变形,尺寸一致性变差,需评估工装校正。
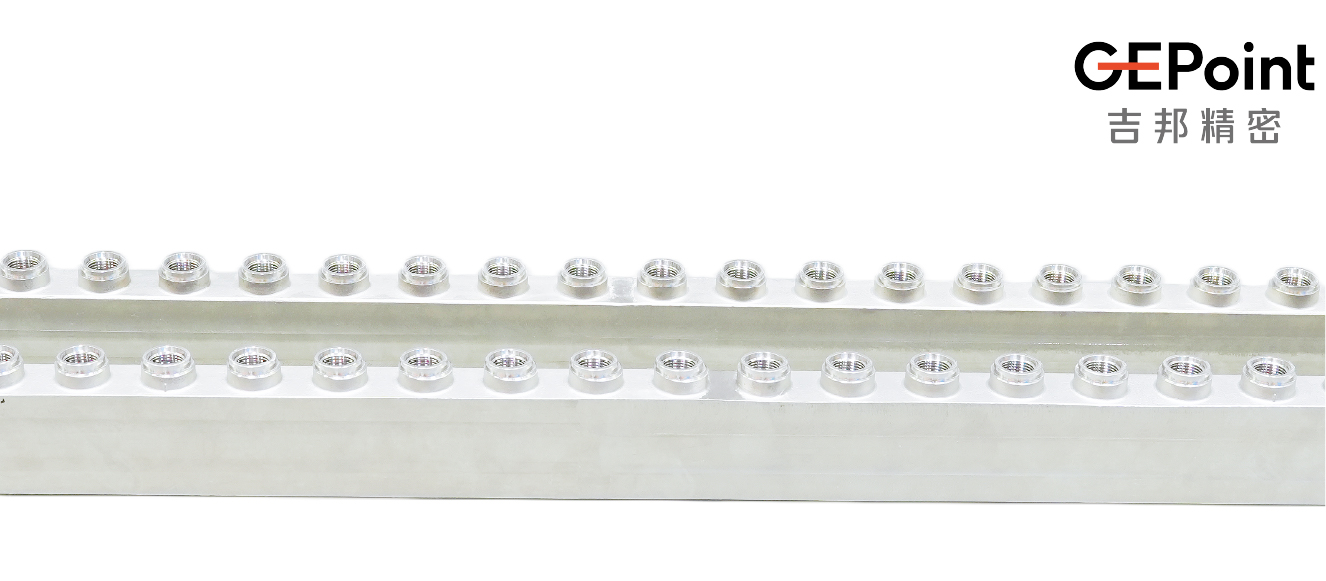
✅ 加分项:异形曲面、倒扣、细密肋条、把多个焊接件合并成一个铸件、表面刻字标识。 这是熔模对比机加工、砂铸的最大优势,能大幅减少您的焊接、组装、工装成本。
结构小结:复杂内腔 / 异形倒扣 + 壁厚均匀 + 圆角充足 → 非常适合;实心厚大块、大量尖角、超深窄盲孔 → 慎选。
熔模是近净成型,不是 "零加工万能工艺",先看懂能力边界:
1. 常规铸态公差等级 CT4~CT6,表面粗糙度可达 Ra3.2~6.4μm,远优于砂铸,但达不到精密 CNC 的超高公差;
2. 密封面、轴承配合孔、精密基准、螺纹:一般建议铸造预留加工余量,后续 CNC 精加工;
3. 如果整张图纸全部是微米级紧公差、所有面都要求极高精度:直接机加工更稳妥,熔模不划算。
一句话区分:大部分外形只需毛坯精度,仅少量配合面精加工 → 适合熔模;全尺寸超高精密公差 → 优先机加。
很多工程师只看工艺能不能做,忽略经济性,最后报价远超预期。
✅ 适合熔模铸造的场景:
l 结构复杂,带有异形曲面、交错流道、内部型腔、薄壁特征的金属件;传统方案需要 CNC 大量铣削、多件拼接焊接,工序多、周期长。
l 材质昂贵:高温合金、钛合金等,实心棒料机加工去除余量极大,废料损耗成本很高,熔模近净成形可以大幅省料。
l 焊接总成一体化替代:原多零件焊接组件,存在焊接变形、探伤合格率低、密封稳定性差,采用一体铸造减少焊缝。
l 工况要求严苛:承压无泄漏、耐高低温、耐腐蚀,对内部致密性有高要求的零部件。
❌ 不推荐场景: 简单方块、规则零件;上万件超大批量铝合金件 —— 压铸单件成本远低于熔模。熔模前期有蜡模模具成本,量太少单价高;量极大的简单件,压铸 / 冲压更有优势。
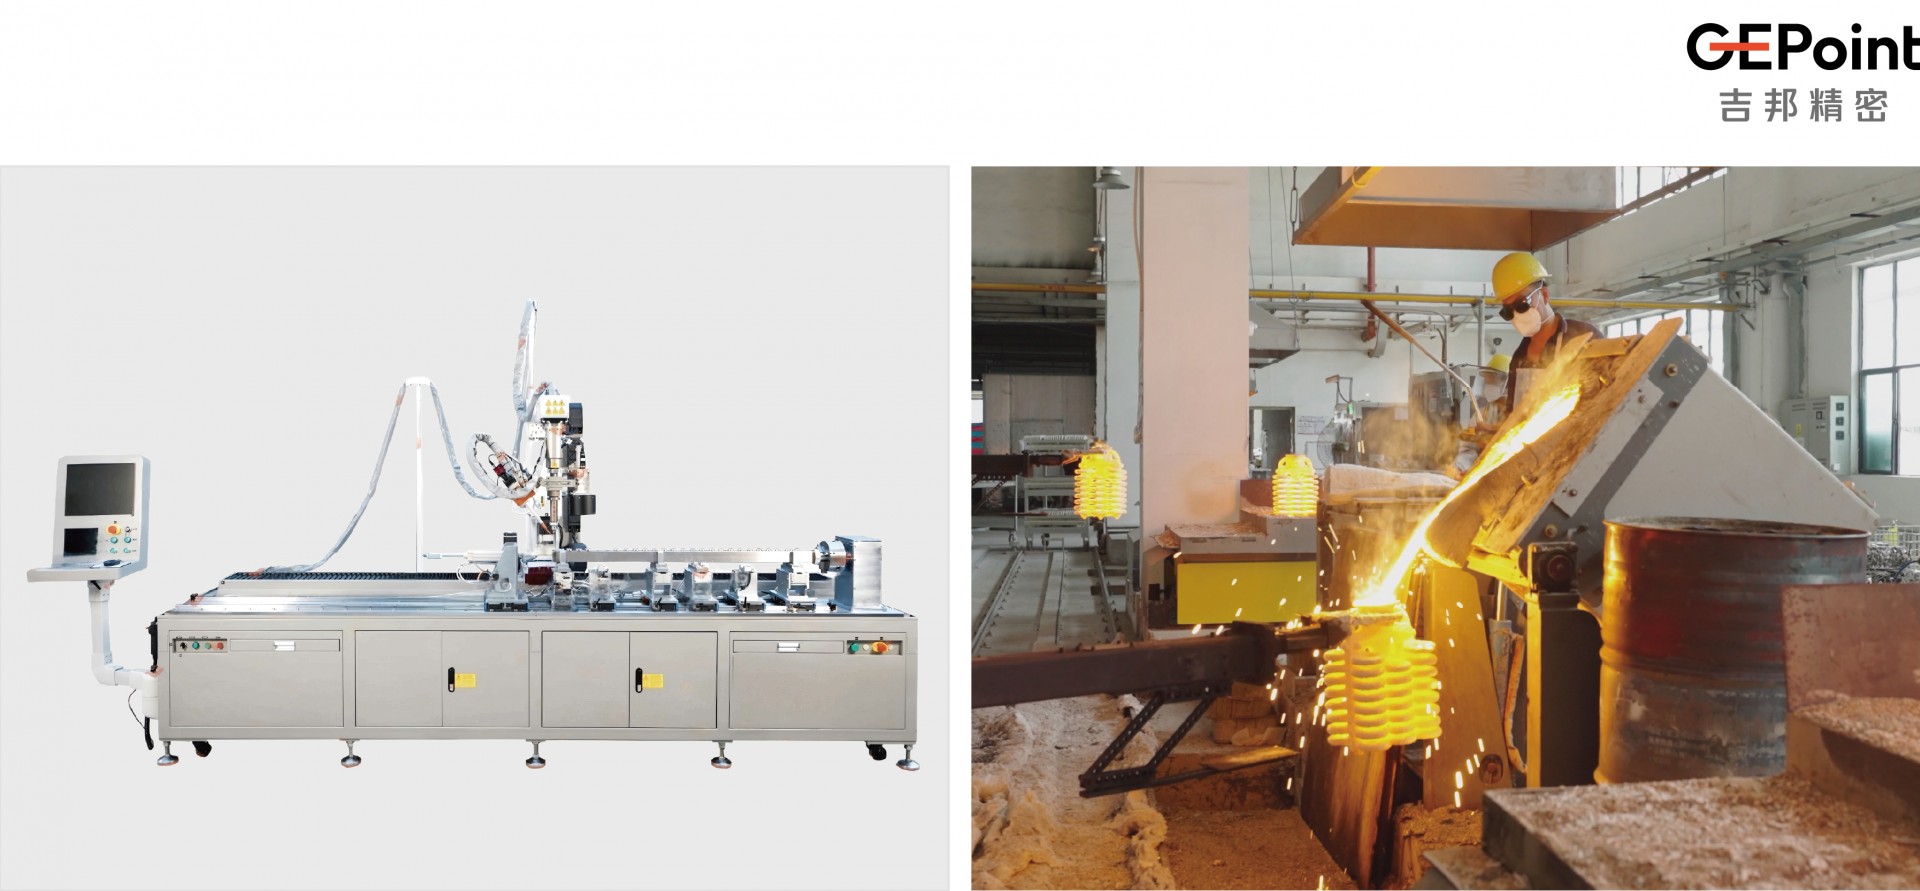
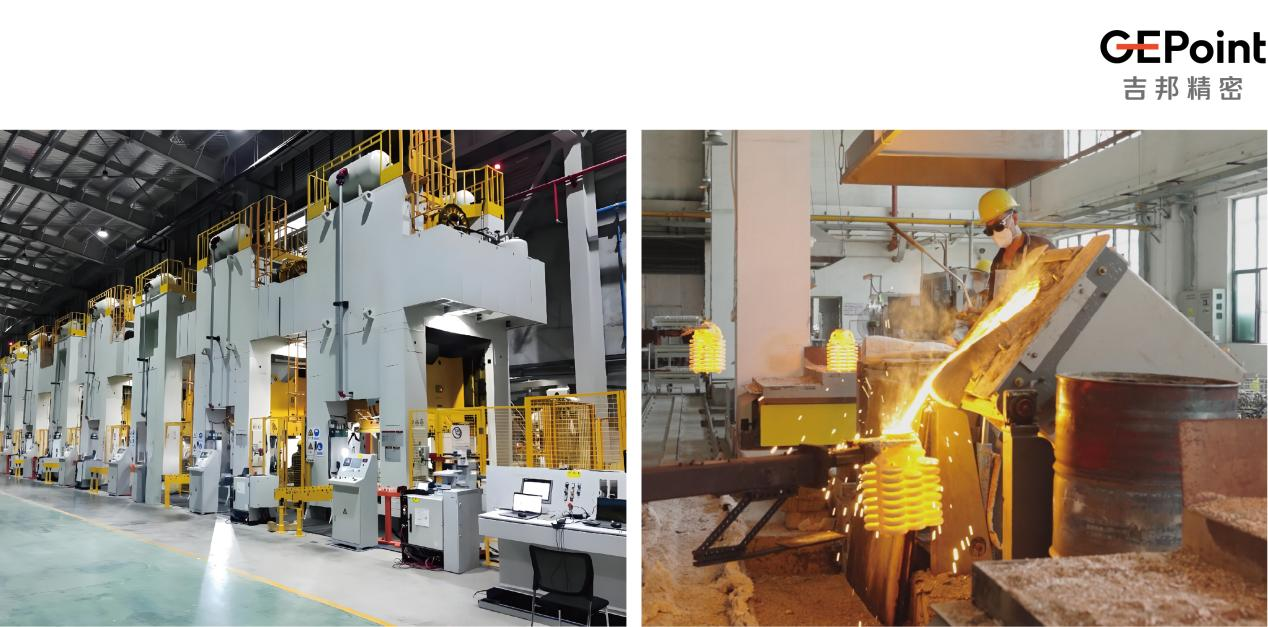
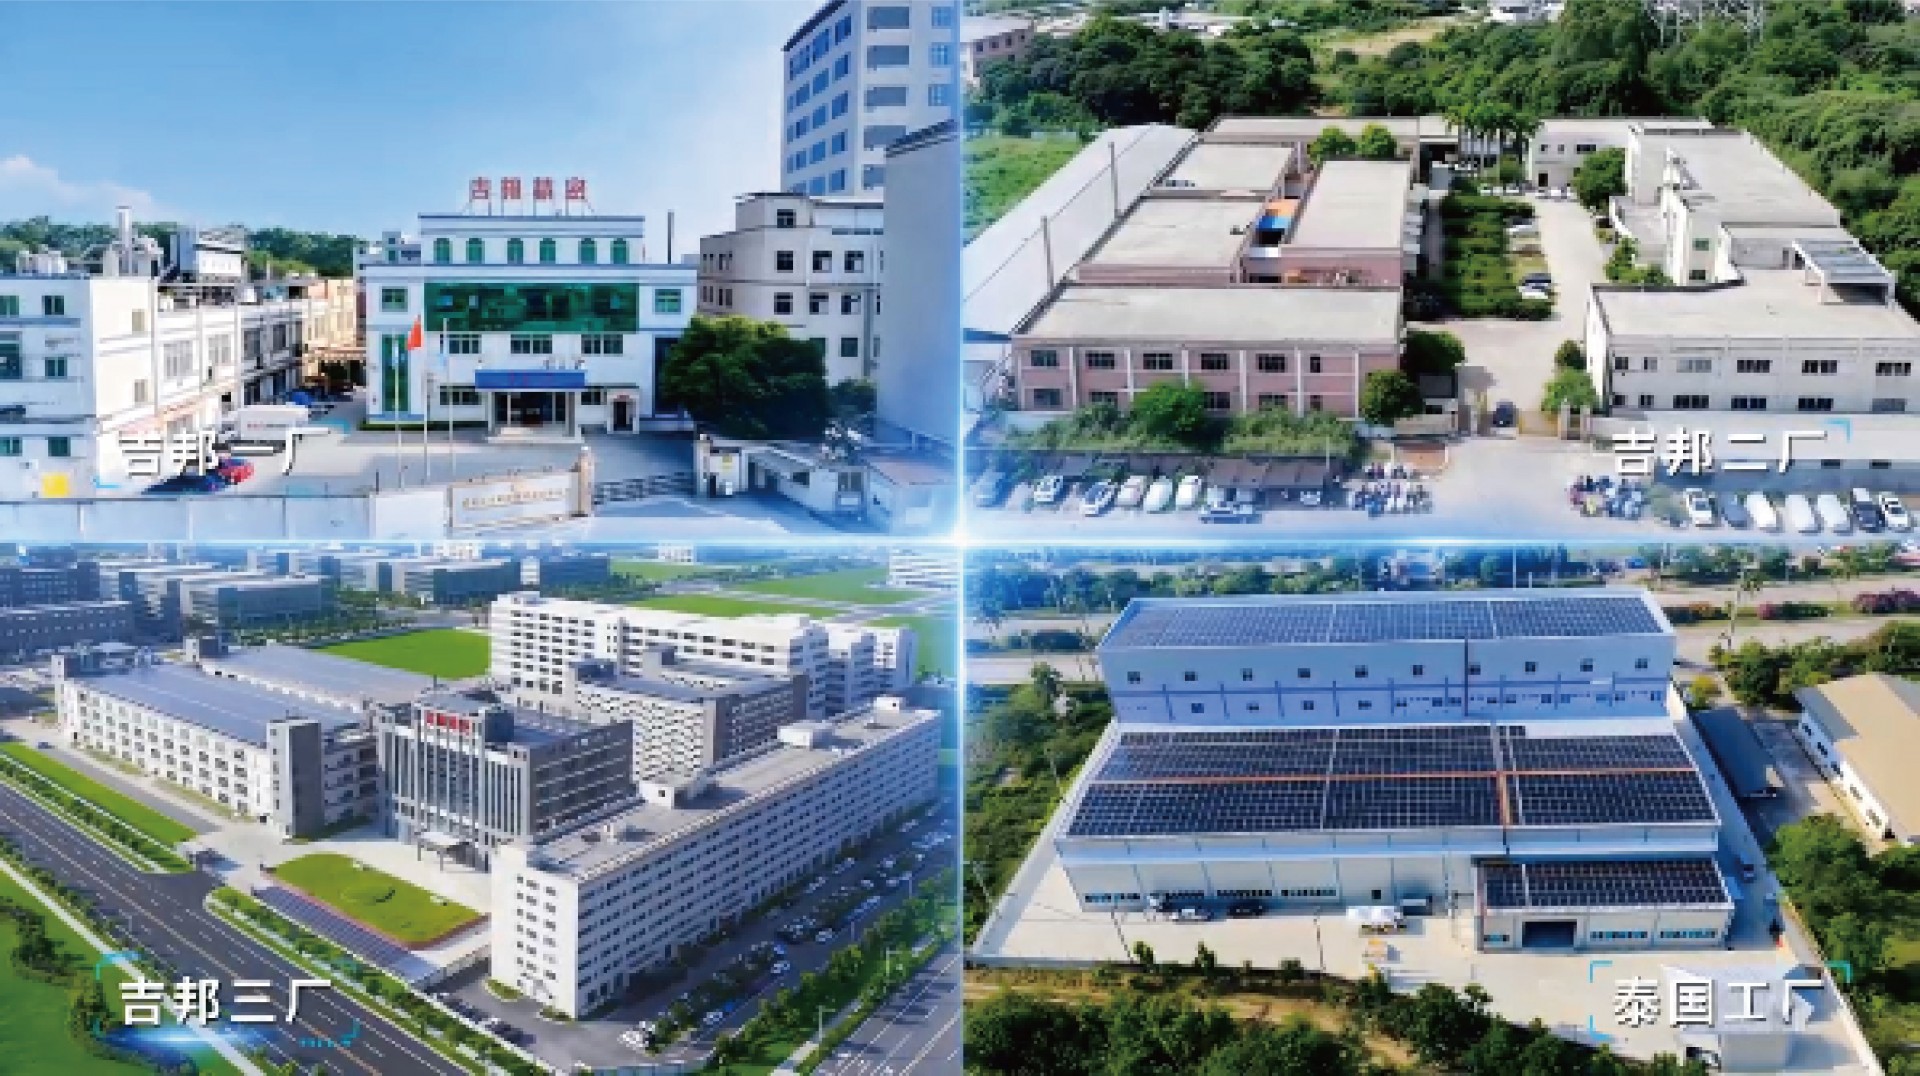
熔模铸造的核心价值,不是替代所有工艺,而是解决"机加工太贵、焊接易变形、其他铸造成型不了" 的复杂金属件难题。 如果您手上有图纸需要 DFM 评审、工艺方案对比、熔模铸造打样询价,欢迎联系惠州市吉邦精密技术有限公司。我们专注高端熔模精密铸造,为智算中心液冷、新能源汽车、机器人、商业航天等客户提供一站式整体方案解决服务。

地址:广东省惠州市惠东县白花镇长塘第二工业区
业务联系:18198482880
Email:gepoint@jbcasting.com

版权所有:惠州市吉邦精密技术有限公司 粤ICP备11048389号